Wadliwa wypraska jest widocznym efektem problemu, ale nie zawsze wskazuje bezpośrednio jego przyczynę. Niedolew może wynikać z ustawień maszyny, niewłaściwej temperatury tworzywa, ograniczonego przepływu w formie albo problemu z odpowietrzeniem. Wypływka może być związana z parametrami procesu, lecz równie dobrze jej źródłem może być zużyta powierzchnia podziału narzędzia. Dlatego skuteczne ograniczanie odrzutów wymaga czegoś więcej niż korygowania pierwszego parametru, który wydaje się podejrzany.
Najlepsze rezultaty przynosi uporządkowana diagnostyka. Najpierw należy dokładnie opisać wadę, ustalić moment jej pojawienia się i sprawdzić, czy dotyczy wszystkich gniazd formy, czy tylko jednego z nich. Dopiero później warto zmieniać ustawienia. Przypadkowe korygowanie kilku parametrów jednocześnie utrudnia ocenę, która zmiana rzeczywiście przyniosła poprawę.
Stabilna jakość granulatu ogranicza jedną z najczęstszych przyczyn nieprzewidywalnego zachowania procesu
Proces wtrysku zaczyna się jeszcze przed zasypaniem materiału do leja maszyny. Gatunek tworzywa, jego stan, zawartość wilgoci, sposób magazynowania oraz obecność dodatków mogą wpływać na późniejsze zachowanie stopionego materiału.
W produkcji seryjnej warto dbać o identyfikowalność dostaw. Jeżeli po zmianie partii granulatu nagle pojawiają się różnice jakościowe, informacja o numerze partii może znacznie skrócić poszukiwanie przyczyny.
Szczególną uwagę należy zachować przy samodzielnym zastępowaniu materiału innym, pozornie podobnym gatunkiem. Tworzywa należące do tej samej grupy mogą różnić się płynnością, skurczem oraz zalecanymi warunkami przetwarzania. Dla procesu oznacza to czasami konieczność ponownego dobrania części ustawień.
Prawidłowe suszenie tworzywa może zapobiec wadom, których nie da się skutecznie usunąć ustawieniami wtryskarki
Niektóre polimery są szczególnie wrażliwe na wilgoć i wymagają przygotowania przed przetwarzaniem. Jeśli granulat nie zostanie odpowiednio wysuszony, podczas uplastyczniania mogą pojawić się problemy prowadzące do pogorszenia powierzchni, właściwości mechanicznych lub stabilności gotowego produktu.
Operator może próbować zmieniać temperaturę, prędkość wtrysku czy docisk, ale jeśli źródłem problemu pozostaje niewłaściwie przygotowany materiał, takie korekty nie muszą przynieść trwałego rezultatu.
Ważne są nie tylko temperatura i czas suszenia. Znaczenie ma również sprawność urządzenia, rzeczywisty przepływ powietrza, sposób przechowywania wysuszonego granulatu oraz czas, jaki upływa pomiędzy przygotowaniem materiału i jego wykorzystaniem.
Powtarzalne dozowanie barwników oraz dodatków pomaga utrzymać jednakowe właściwości kolejnych wyprasek
Do tworzywa bazowego mogą być dodawane koncentraty barwiące oraz różnego rodzaju dodatki. Jeśli ich udział zmienia się podczas produkcji, różnice mogą pojawić się nie tylko w kolorze. W zależności od zastosowanego rozwiązania zmianie mogą ulec również wybrane właściwości przetwórcze.
Przy długich seriach warto więc ograniczać ręczne odmierzanie składników, szczególnie jeśli receptura wymaga zachowania dokładnych proporcji. Automatyczne dozowanie pozwala uzyskać większą powtarzalność i jednocześnie ułatwia kontrolowanie zużycia materiału.
Ważna pozostaje również czystość urządzeń podających. Pozostałości poprzedniego koloru albo innego tworzywa mogą doprowadzić do powstawania smug, przebarwień i punktowych zanieczyszczeń na powierzchni detalu.
Parametry wtrysku powinny tworzyć stabilne okno procesowe zamiast jednego przypadkowego zestawu ustawień
Uzyskanie kilku poprawnych wyprasek po uruchomieniu maszyny nie oznacza jeszcze, że proces jest odpowiednio przygotowany. Produkcja powinna pozostać stabilna również wtedy, gdy pojawią się niewielkie, naturalne odchylenia warunków.
Technolog powinien dążyć do określenia zakresu parametrów, w którym produkt zachowuje wymaganą jakość. Dotyczy to między innymi temperatur, prędkości wtrysku, punktu przełączenia, docisku, czasu chłodzenia i parametrów uplastyczniania.
Proces pracujący stale na granicy dopuszczalnego zakresu jest znacznie bardziej podatny na powstawanie braków. Niewielka zmiana temperatury, materiału lub warunków otoczenia może wtedy wystarczyć, aby kolejne części przestały spełniać wymagania.
Temperatura formy i tworzywa wpływa jednocześnie na wypełnienie, powierzchnię oraz stabilność wymiarową
Temperatura jest jednym z parametrów, które potrafią zmienić kilka cech produktu jednocześnie. Zbyt niska temperatura może utrudniać wypełnienie wymagającej geometrii, natomiast niewłaściwie dobrana zbyt wysoka wartość może prowadzić do innych problemów procesowych.
Istotna jest również temperatura samej formy. Jeżeli poszczególne obszary narzędzia chłodzą się nierównomiernie, detal może wykazywać różnice skurczu i tendencję do deformacji.
Z tego powodu nie wystarczy polegać wyłącznie na wartości ustawionej na termostacie. W wymagających procesach warto kontrolować rzeczywiste warunki pracy oraz sprawność układu chłodzenia.
Niedolewy wymagają analizy przepływu materiału, a nie automatycznego zwiększania ciśnienia
Niedolew pojawia się wtedy, gdy gniazdo formujące nie zostaje całkowicie wypełnione. Pierwszą reakcją bywa zwiększenie ciśnienia lub prędkości, jednak przyczyna może znajdować się gdzie indziej.
Problem może być związany z temperaturą tworzywa, temperaturą narzędzia, ograniczonym przekrojem przepływu, niewłaściwym odpowietrzeniem albo zbyt małą ilością materiału przygotowaną do wtrysku.
Przy diagnostyce warto również sprawdzić, gdzie dokładnie zatrzymuje się front płynącego tworzywa. Jeżeli wada powtarza się zawsze w tym samym miejscu, może dostarczyć cennej informacji dotyczącej sposobu napełniania gniazda.
Wypływki mogą wskazywać zarówno na problem z procesem, jak i zużycie formy wtryskowej
Cienka warstwa tworzywa pojawiająca się w miejscu, w którym nie powinna występować, jest jedną z łatwo zauważalnych wad. Jej usuwanie po produkcji oznacza dodatkową pracę, dlatego znacznie korzystniejsze jest wyeliminowanie źródła problemu.
Wypływki mogą być związane z nadmiernym ciśnieniem, niewłaściwą siłą zwarcia albo nieodpowiednimi warunkami przepływu materiału. Jeżeli jednak pojawiają się lokalnie i systematycznie, warto dokładnie obejrzeć narzędzie.
Uszkodzenie powierzchni podziału, zużycie elementów prowadzących czy niewłaściwe domknięcie formy może powodować powstawanie szczeliny. Próba rozwiązania takiego problemu wyłącznie poprzez zwiększanie siły zwarcia może przyspieszyć zużycie narzędzia zamiast przywrócić prawidłową jakość.
Zapadnięcia powierzchni można ograniczać poprzez właściwe projektowanie detalu i dobór parametrów docisku
Zapadnięcia często pojawiają się w obszarach, gdzie występują większe skupiska materiału. Grube fragmenty chłodzą się inaczej niż cienkie ścianki, a skurcz tworzywa może stać się widoczny na powierzchni produktu.
Znaczenie mają tutaj zarówno ustawienia procesu, jak i sama geometria części. Projektowanie bardzo grubych ścian lub niewłaściwych żeber może zwiększać ryzyko powstawania nieestetycznych śladów.
Docisk pomaga kompensować skurcz materiału w określonej fazie cyklu, ale jego możliwości nie są nieograniczone. Jeśli geometria została zaprojektowana niekorzystnie, samo zwiększanie parametrów może nie dać satysfakcjonującego rezultatu.
Deformacje wyprasek często wynikają z nierównomiernego skurczu i chłodzenia produktu
Detal, który po wyjęciu z formy nie zachowuje oczekiwanego kształtu, może generować szczególnie kosztowne odrzuty. Problem jest tym większy, jeśli deformacja pojawia się dopiero po pewnym czasie od wyprodukowania części.
Źródłem mogą być nierównomierne grubości ścian, niewłaściwie zaprojektowane chłodzenie, orientacja materiału, konstrukcja produktu lub nieodpowiedni czas pozostawania w formie.
W przypadku tworzyw wzmacnianych włóknem kierunek przepływu może dodatkowo wpływać na skurcz w różnych kierunkach. Diagnostyka deformacji wymaga więc spojrzenia na detal, materiał, formę i parametry jako na jeden system.
Układ chłodzenia formy powinien być regularnie kontrolowany, ponieważ jego stan zmienia się podczas eksploatacji
Kanały chłodzące nie pozostają przez cały okres użytkowania w identycznym stanie. Osady mogą stopniowo ograniczać przepływ, a częściowe zablokowanie jednego obiegu może prowadzić do lokalnych różnic temperatury.
Efektem może być wydłużenie cyklu, zmiana wymiarów albo deformacja wypraski. Co istotne, operator może początkowo próbować kompensować problem poprzez zmianę ustawień maszyny.
Regularna kontrola przepływu i temperatury pozwala wcześniej wykrywać takie sytuacje. W przypadku intensywnie eksploatowanych form konserwacja układu chłodzenia powinna być traktowana jako część profilaktyki jakościowej, a nie wyłącznie czynność serwisowa.
Stan formy wtryskowej bezpośrednio wpływa na liczbę odrzutów podczas długiej produkcji
Forma wykonuje podczas produkcji tysiące powtarzających się ruchów. Wypychacze pracują, suwaki przemieszczają się, powierzchnie prowadzące pozostają pod obciążeniem, a gniazda są wielokrotnie nagrzewane i chłodzone.
Naturalne zużycie może stopniowo wpływać na jakość wyprasek. Dlatego warto prowadzić historię pracy narzędzia oraz planować przeglądy przed wystąpieniem awarii.
Szczególnie niekorzystna jest sytuacja, w której pierwszym sygnałem problemu staje się dopiero duża liczba wadliwych produktów. Kontrola prewencyjna pozwala wychwycić zużycie wcześniej i zaplanować naprawę w terminie mniej uciążliwym dla produkcji.
Kontrola pierwszych sztuk po uruchomieniu może zapobiec wyprodukowaniu całej partii niezgodnych elementów
Każde uruchomienie produkcji powinno obejmować sprawdzenie pierwszych stabilnych wyprasek. Ma to znaczenie po zmianie formy, materiału, dłuższym postoju maszyny oraz po wykonaniu prac serwisowych.
Weryfikowane mogą być wymiary, masa, wygląd powierzchni, kolor, kompletność wypełnienia oraz inne cechy wynikające z dokumentacji produktu.
Dopiero po potwierdzeniu zgodności warto przejść do normalnego trybu produkcyjnego. Kilka dodatkowych minut poświęconych na początku może uchronić zakład przed koniecznością sortowania tysięcy części kilka godzin później.
Dane procesowe pozwalają zauważyć odchylenie wcześniej niż kontrola gotowego produktu
Nowoczesne wtryskarki umożliwiają rejestrowanie wielu informacji dotyczących kolejnych cykli. Odpowiednio wykorzystane dane mogą stać się ważnym elementem systemu ograniczania braków.
Jeśli określona wartość zaczyna stopniowo zmieniać się względem ustalonego poziomu, może to być sygnał wymagający sprawdzenia procesu. Dzięki temu reakcja następuje jeszcze zanim odchylenie doprowadzi do wyraźnej wady produktu.
Warto przy tym wybierać parametry rzeczywiście związane z jakością konkretnej wypraski. Gromadzenie ogromnej liczby danych bez ich późniejszej interpretacji nie poprawia procesu. Liczy się możliwość zauważenia zależności i szybkiego podjęcia odpowiedniego działania.
Analiza braków powinna opierać się na danych zamiast na ogólnym stwierdzeniu, że produkcja ma dużo wad
Jeżeli zakład chce rzeczywiście ograniczać odrzuty, powinien wiedzieć, jakie wady występują najczęściej. Sam wskaźnik procentowy braków pokazuje skalę problemu, ale niewiele mówi o jego źródle.
Dobrym rozwiązaniem jest klasyfikowanie odrzutów według przyczyny lub rodzaju wady. Można oddzielnie rejestrować niedolewy, wypływki, deformacje, problemy kolorystyczne, zabrudzenia czy uszkodzenia podczas odbioru.
Po pewnym czasie może się okazać, że większość strat wynika z dwóch konkretnych problemów. Wtedy właśnie na nich warto skoncentrować działania. Usunięcie jednej często powtarzającej się przyczyny może dać większy efekt niż kilkanaście drobnych zmian wykonywanych bez ustalonego priorytetu.
Standaryzacja ustawień ogranicza różnice pomiędzy operatorami i kolejnymi zmianami produkcyjnymi
Jeżeli każdy operator uruchamia tę samą formę według własnego doświadczenia, proces może zachowywać się inaczej w zależności od zmiany. Dlatego sprawdzone ustawienia powinny być dokumentowane.
Karta technologiczna może zawierać najważniejsze parametry wtrysku, wymagania dotyczące przygotowania materiału, sposób podłączenia urządzeń pomocniczych oraz kryteria kontroli pierwszych wyprasek.
Dobrze przygotowana dokumentacja nie odbiera technologowi możliwości reagowania. Przeciwnie – daje stabilny punkt wyjścia, dzięki któremu łatwiej zauważyć, że aktualne zachowanie procesu różni się od tego, które wcześniej zapewniało prawidłową produkcję.
Organizacja stanowiska produkcyjnego może zapobiegać uszkodzeniom powstającym już po wyjęciu detalu z formy
Nie wszystkie odrzuty powstają wewnątrz formy. Poprawnie wykonana wypraska może zostać porysowana, zdeformowana lub zabrudzona podczas odbioru, odkładania albo pakowania.
Dotyczy to szczególnie produktów z powierzchnią dekoracyjną. Jeśli gorące elementy spadają jeden na drugi, mogą powstawać ślady, które dyskwalifikują je wizualnie mimo prawidłowego przebiegu wtrysku.
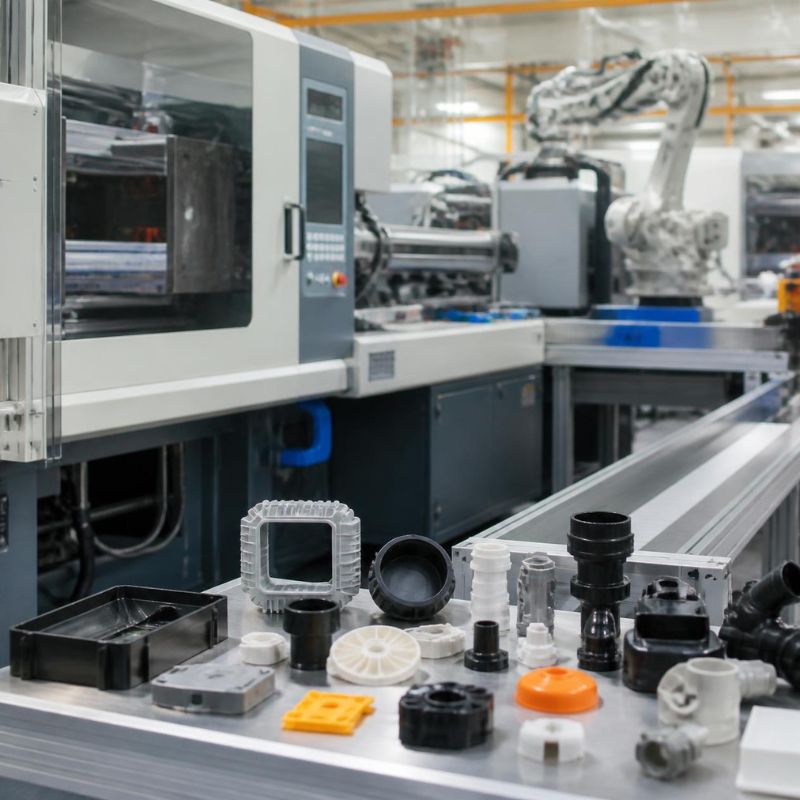
Rozwiązaniem może być odpowiednio zaprojektowany odbiór, zastosowanie robota, transporterów, separatorów albo właściwych opakowań. Przy ocenie źródeł odrzutów warto więc prześledzić całą drogę produktu, a nie kończyć analizę w chwili otwarcia formy.
Dobór tworzywa do rzeczywistych warunków użytkowania ogranicza reklamacje pojawiające się po produkcji
Produkt może przejść kontrolę na hali i nadal okazać się wadliwy podczas późniejszego użytkowania. Dzieje się tak między innymi wtedy, gdy zastosowany materiał nie odpowiada rzeczywistym warunkom pracy elementu.
Temperatura, środki chemiczne, promieniowanie, obciążenia mechaniczne czy wielokrotne zginanie mogą mieć znaczenie dla trwałości produktu. Z tego względu jakość zaczyna się już na etapie wyboru tworzywa.
Przy opracowywaniu projektu dobrze jest łączyć wiedzę o procesie z informacjami materiałowymi oraz doświadczeniem dotyczącym konkretnych zastosowań. Pomocnym miejscem podczas poznawania rozwiązań związanych z przetwórstwem tworzyw może być również Chemos.pl, szczególnie gdy analizowane są możliwości technologiczne przyszłej produkcji.
Działania zapobiegawcze są tańsze niż sortowanie dużej partii po wykryciu problemu
Koszt wady nie kończy się na wartości granulatu wykorzystanego do wykonania nieprawidłowej części. Do strat trzeba doliczyć czas pracy maszyny, energię, pracę personelu, kontrolę, sortowanie oraz potencjalne opóźnienie dostawy.
Jeszcze większym problemem może być wysłanie niezgodnych produktów do odbiorcy. Wtedy dochodzą koszty reklamacji, transportu, dodatkowych kontroli i ponownego wykonania zamówienia.
Dlatego najbardziej opłacalne działania jakościowe to często te, których klient nigdy nie zauważy – właściwe przygotowanie materiału, kontrola pierwszych sztuk, regularny serwis formy, dokumentowanie procesu i reagowanie na pierwsze symptomy odchylenia.
Najskuteczniejsza redukcja odrzutów wymaga połączenia materiału, formy, maszyny i organizacji pracy
Produkcja wtryskowa jest systemem naczyń połączonych. Jeśli analizuje się wyłącznie ustawienia maszyny, można przeoczyć problemy wynikające z konstrukcji formy. Skupienie się wyłącznie na narzędziu może natomiast odciągnąć uwagę od niewłaściwie przygotowanego materiału.
Skuteczne podejście można oprzeć na kilku stałych zasadach:
- kontrolować jakość i przygotowanie granulatu,
- utrzymywać formę oraz urządzenia pomocnicze w dobrym stanie,
- dokumentować sprawdzone parametry,
- kontrolować pierwsze sztuki po uruchomieniu,
- rejestrować rodzaje powstających wad,
- analizować przyczyny zamiast wyłącznie usuwać skutki,
- ograniczać liczbę jednocześnie zmienianych parametrów podczas diagnostyki,
- szkolić operatorów w rozpoznawaniu pierwszych oznak niestabilności,
- kontrolować sposób odbioru i pakowania gotowych części.
W praktyce największą poprawę często przynosi nie jedna kosztowna inwestycja, lecz konsekwentne usuwanie powtarzalnych źródeł strat. Proces, który jest dobrze poznany i odpowiednio udokumentowany, łatwiej utrzymać w stabilnym zakresie, a każda kolejna nieprawidłowość może zostać szybciej zauważona i zdiagnozowana.
FAQ – najczęstsze pytania dotyczące ograniczania wad w produkcji wtryskowej
Jakie wady najczęściej pojawiają się na wypraskach?
Do typowych problemów należą między innymi niedolewy, wypływki, zapadnięcia, deformacje, smugi, przebarwienia oraz różnego rodzaju wady powierzchni.
Czy każdą wadę można usunąć poprzez zmianę parametrów wtryskarki?
Nie. Przyczyną może być również materiał, konstrukcja produktu, stan formy, chłodzenie albo sposób odbierania gotowego detalu.
Dlaczego warto zapisywać parametry poprawnej produkcji?
Dzięki temu kolejne uruchomienie może rozpocząć się od sprawdzonego punktu, a technolog łatwiej zauważy różnice względem wcześniejszego stabilnego procesu.
Czy kontrola pierwszych sztuk rzeczywiście zmniejsza liczbę odrzutów?
Tak. Pozwala wykryć problem przed rozpoczęciem pełnej produkcji i ograniczyć ryzyko wykonania dużej liczby niezgodnych elementów.
Czy niski poziom braków zależy wyłącznie od nowoczesności wtryskarki?
Nie. Duże znaczenie mają również stan formy, przygotowanie tworzywa, organizacja stanowiska, doświadczenie personelu, kontrola procesu oraz sposób postępowania z gotowym produktem.